


MOBILE WÄRMEBEHANDLUNG · WELTWEIT
Glühen vor Ort – Mobile Wärmebehandlung
für Industrie und Anlagenbau
Präzise Wärmebehandlung direkt an Ihrer Industrieanlage
Mobile Glühtechnik für Rohrleitungen, Schweißnähte, Druckbehälter und Stahlkonstruktionen. Verfahren verstehen, Werkstoffe vergleichen und spezialisierte Fachbetriebe finden.
Glühen vor Ort
Professionelle Glühtechnik direkt an Rohrleitungen,
Schweißnähten und Stahlkonstruktionen
Das Glühen vor Ort ist ein wichtiger Bestandteil der industriellen Wärmebehandlung und ermöglicht die kontrollierte thermische Behandlung metallischer Bauteile unmittelbar an ihrem Einsatzort. Insbesondere bei großen Rohrleitungssystemen, fest installierten Druckbehältern, Kraftwerkskomponenten und komplexen Stahlkonstruktionen bietet die mobile Glühtechnik entscheidende Vorteile.
Anstatt Bauteile aufwendig zu demontieren und zu einem stationären Wärmebehandlungsofen zu transportieren, erfolgt die erforderliche Wärmebehandlung direkt auf der Baustelle, innerhalb einer Industrieanlage oder während geplanter Instandhaltungsmaßnahmen.
Zum Einsatz kommen unter anderem elektrische Widerstandsheizsysteme, induktive Erwärmungsverfahren und geeignete gasbetriebene Heiztechnologien. Moderne Mess- und Regeltechnik ermöglicht dabei eine präzise Temperaturführung und die Dokumentation des gesamten Wärmebehandlungsprozesses.
Das PWHT-Fachportal bietet umfassende Informationen über das mobile Glühen, geeignete Verfahren, typische Glühtemperaturen, Werkstoffe, technische Regelwerke und spezialisierte Dienstleister.
Was bedeutet Glühen vor Ort?
Unter dem Begriff „Glühen vor Ort“ versteht man die Durchführung einer kontrollierten Wärmebehandlung direkt am Standort eines Bauteils oder einer Industrieanlage.
Die mobile Wärmebehandlung wird insbesondere dann eingesetzt, wenn Bauteile aufgrund ihrer Größe, ihres Gewichts oder ihrer festen Einbindung in eine Anlage nicht wirtschaftlich oder technisch sinnvoll in einem stationären Ofen behandelt werden können.
Abhängig vom Werkstoff und der technischen Aufgabenstellung kann die Behandlung unterschiedliche Ziele verfolgen.
Hierzu zählen beispielsweise die Reduzierung schweißbedingter Eigenspannungen, die Anpassung der Gefügestruktur, das Anlassen bestimmter Werkstoffe oder die kontrollierte Erwärmung im Rahmen eines industriellen Fertigungs- und Reparaturprozesses.
Welche Bauteile können vor Ort geglüht werden?
-
Industrielle Rohrleitungen und Schweißnähte
-
Hochdruck-Dampfleitungen und Kesselkomponenten
-
Druckbehälter und Apparate
-
Rohrbögen, T-Stücke und Rohrverbindungen
-
Flansche und dickwandige Stahlbauteile
-
Große Stahlkonstruktionen und Schweißbaugruppen
-
Kraftwerks- und Raffineriekomponenten
-
Komponenten von Chemie- und Prozessanlagen
Nicht jede Bauteilgeometrie eignet sich gleichermaßen für eine lokale Wärmebehandlung. Die technische Machbarkeit muss anhand des Werkstoffs, der Konstruktion und der geltenden Anforderungen bewertet werden.
Welche Vorteile bietet das mobile Glühen?

Keine aufwendigen Transporte
Große und fest installierte Bauteile können direkt am Einsatzort behandelt werden. Demontage und Transport lassen sich häufig vermeiden.
Reduzierte
Stillstandszeiten
Die Wärmebehandlung kann in bestehende Montage-, Reparatur- und Revisionsabläufe integriert werden.
Kontrollierte Temperaturführung
Geeignete Heiz- und Regeltechnik ermöglicht definierte Aufheiz-, Halte- und Abkühlphasen.
Nachvollziehbare Dokumentation
Temperaturverläufe können aufgezeichnet und für die technische Qualitätssicherung ausgewertet werden.
Flexible
Anwendung
Mobile Heizsysteme lassen sich an unterschiedliche Rohrdurchmesser, Wanddicken und Bauteilgeometrien anpassen.
Industrielle Einsatzmöglichkeiten
Geeignet für zahlreiche Aufgaben im Kraftwerksbau, Rohrleitungsbau, Behälterbau und bei Anlagenstillständen.
Welche Verfahren werden beim Glühen vor Ort eingesetzt?
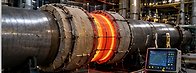
Vorwärmen
Kontrollierte Erwärmung von Stahlbauteilen vor dem Schweißen zur Verringerung von Kaltrissen und zur Optimierung der Abkühlbedingungen.
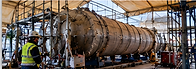
Spannungsarmglühen
Gezielte Wärmebehandlung zum Abbau innerer Spannungen in geschweißten, umgeformten und mechanisch bearbeiteten Bauteilen.
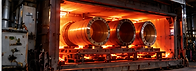
Anlassen
Kontrollierte Erwärmung gehärteter Stähle zur gezielten Einstellung von Härte, Festigkeit und Zähigkeit.
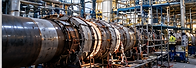
Effusionsglühen
Thermische Behandlung zur Förderung der Wasserstoffausdiffusion und zur Verringerung wasserstoffbedingter Schäden.
Diffusionsglühen
Hochtemperaturbehandlung zur Verringerung chemischer Konzentrationsunterschiede und Seigerungen im Werkstoffgefüge.
Normalisieren
Erwärmen und anschließendes Abkühlen an Luft zur Erzeugung eines möglichst gleichmäßigen, feinkörnigen Stahlgefüges.
Lösungsglühen
Wärmebehandlung zum Auflösen geeigneter Ausscheidungen und zur Einstellung eines definierten Werkstoffzustands.
Widerstandsglühen
Kontrollierte Erwärmung mittels elektrischer Widerstandsheizelemente für Schweißnähte, Rohrleitungen und Behälter.
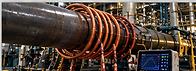
Induktivglühen
Berührungsarme Erwärmung metallischer Bauteile durch elektromagnetische Induktion für präzise Wärmebehandlungsprozesse.
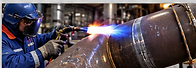
Gasglühen
Wärmebehandlung durch gasbetriebene Brennersysteme zur gezielten Erwärmung geeigneter Bauteile und Schweißbereiche.
Spannungsarmglühen vor Ort –
Eigenspannungen gezielt reduzieren

Das Spannungsarmglühen zählt zu den wichtigsten Anwendungen der mobilen Wärmebehandlung.
Beim Schweißen, Umformen oder mechanischen Bearbeiten metallischer Bauteile können erhebliche Eigenspannungen entstehen. Diese Spannungen können die Maßstabilität beeinflussen und unter bestimmten Betriebsbedingungen die Beanspruchung eines Bauteils erhöhen.
Beim Spannungsarmglühen wird der Werkstoff kontrolliert auf eine definierte Temperatur erwärmt, über einen festgelegten Zeitraum gehalten und anschließend mit geeigneter Geschwindigkeit abgekühlt.
Während der Haltephase können innere Spannungen durch temperaturabhängige plastische Verformungs- und Relaxationsvorgänge abgebaut werden.
Wann ist Spannungsarmglühen vor Ort sinnvoll?
Das Verfahren wird beispielsweise bei dickwandigen Schweißkonstruktionen, Druckbehältern, Rohrleitungssystemen und großen Stahlbauteilen eingesetzt.
Die Notwendigkeit einer solchen Wärmebehandlung ergibt sich aus der jeweiligen Werkstoffspezifikation, den Bauteilanforderungen und den anzuwendenden Regelwerken.
Besonders wichtig ist die korrekte Auswahl der Behandlungstemperatur. Zu hohe Temperaturen oder ungeeignete Haltezeiten können die mechanischen Eigenschaften bestimmter Werkstoffe nachteilig beeinflussen.
PWHT vor Ort – Wärmebehandlung nach dem Schweißen
PWHT steht für Post Weld Heat Treatment und beschreibt die gezielte Wärmebehandlung eines metallischen Bauteils nach Abschluss der Schweißarbeiten.
Abhängig vom Werkstoff kann eine PWHT-Behandlung unterschiedliche Aufgaben erfüllen. Dazu gehören der Abbau von Eigenspannungen, die Anpassung der Härte, das Anlassen martensitischer Gefügebestandteile und die Einstellung geforderter Werkstoffeigenschaften.
Bei industriellen Rohrleitungen und fest installierten Anlagen erfolgt die Wärmebehandlung häufig lokal im Bereich der Schweißnaht.
Typischer Ablauf einer mobilen PWHT-Behandlung
1
2
3
4
5
6
Technische Vorbereitung
Prüfung von Werkstoff, Wanddicke, Schweißverbindung, Wärmebehandlungsanweisung und geltenden Regelwerken.
Montage der Heizsysteme
Positionierung der Heizelemente, Thermoelemente und Wärmedämmung entsprechend dem Behandlungskonzept.
Kontrolliertes Aufheizen
Geregelte Erwärmung des Bauteils unter Einhaltung der vorgeschriebenen Aufheizgeschwindigkeit.
Halten der Glühtemperatur
Einhaltung der geforderten Temperatur und Haltezeit innerhalb der festgelegten Toleranzen.
Geregeltes Abkühlen
Kontrollierte Abkühlung entsprechend den werkstoff- und bauteilspezifischen Anforderungen.
Dokumentation und Prüfung
Auswertung des Temperaturverlaufs und Erstellung der erforderlichen Wärmebehandlungsnachweise.
Werkstoffe und Glühtemperaturen beim mobilen Glühen
Die Auswahl der Glühtemperatur gehört zu den entscheidenden Schritten bei der Planung einer industriellen Wärmebehandlung.
Jeder Werkstoff besitzt spezifische metallurgische Eigenschaften, die bei der Festlegung von Temperatur, Haltezeit sowie Aufheiz- und Abkühlgeschwindigkeit berücksichtigt werden müssen.
Warmfeste Chrom-Molybdän-Stähle
Werkstoffe wie 13CrMo4-5, 10CrMo9-10 und 16Mo3 werden häufig in Kesselanlagen, Dampfleitungen und Druckbehältern eingesetzt. Je nach Anwendungsfall kann eine Wärmebehandlung nach dem Schweißen erforderlich sein.
Hochwarmfeste martensitische Stähle
P91, P92 und X20 werden insbesondere in thermisch hochbeanspruchten Kraftwerkskomponenten verwendet. Die korrekte Anlassbehandlung ist von besonderer Bedeutung, da die Gefügestruktur wesentlich zur Hochtemperaturfestigkeit beiträgt.
Druckbehälter- und Feinkornstähle
Werkstoffe wie P355GH, P355NH, P420NH und P460NH werden in anspruchsvollen Druckbehälterkonstruktionen eingesetzt. Eine Wärmebehandlung muss auf den Lieferzustand und die erforderlichen Festigkeits- und Zähigkeitseigenschaften abgestimmt werden.
Werkstoffdaten für die Portalverknüpfung
Werkstoff
13CrMo4-5
10CrMo9-10
16Mo3
P91
P92
X20CrMoV12-1
P355GH
P355NH
Werkstoffnr.
1.7335
1.7380
1.5415
1.4903
1.4901
1.4922
1.0473
1.0565
Werkstoffgruppe
Warmfester Cr-Mo-Stahl
Warmfester Cr-Mo-Stahl
Molybdänlegierter Stahl
Martensitischer 9-%-Cr-Stahl
Hochwarmfester martensitischer Stahl
Martensitischer 12-%-Cr-Stahl
Druckbehälterstahl
Feinkorn-Druckbehälterstahl
Die konkreten Glühtemperaturen sollten auf den jeweiligen Werkstoffdetailseiten veröffentlicht werden, zusammen mit den maßgeblichen Normen, Anwendungsbedingungen und technischen Einschränkungen.
Wichtig: Glühtemperaturen sind keine universellen Einstellwerte. Für die tatsächliche Durchführung sind eine freigegebene Wärmebehandlungsanweisung und die jeweiligen technischen Anforderungen maßgeblich.
Apparate- und Behälterbau
Kontrollierte Wärmebehandlung von großen Schweißbaugruppen, Druckbehältern und dickwandigen Komponenten.
Rohrleitungsbau
Mobile Glühtechnik für Rohrschweißnähte, Rohrbögen, Formstücke und anspruchsvolle Rohrleitungssysteme.
Instandhaltung und Anlagenstillstände
Instandhaltung und Anlagenstillstände
Integration mobiler Wärmebehandlungen in Reparatur-, Revisions- und Stillstandsarbeiten.
Stahl- und Maschinenbau
Spannungsarmglühen großer Schweißkonstruktionen zur Reduzierung von Eigenspannungen und Verbesserung der Maßstabilität.
Temperaturmessung, Glühprotokolle und Qualitätssicherung
Eine professionelle mobile Wärmebehandlung erfordert die genaue Kontrolle des gesamten Temperaturverlaufs.
Neben der eigentlichen Glühtemperatur sind insbesondere die Aufheizgeschwindigkeit, die Haltezeit, die Temperaturverteilung und die Abkühlgeschwindigkeit von Bedeutung.
Temperaturüberwachung mit Thermoelementen
Thermoelemente werden an geeigneten Messstellen des Bauteils befestigt und mit der Temperaturregelung verbunden.
Die Anzahl und Position der Messstellen richten sich nach der Bauteilgeometrie, dem Wärmebehandlungsverfahren und den geltenden technischen Anforderungen.
Digitale Temperaturregelung
Moderne Regelgeräte überwachen den Temperaturverlauf und steuern die Heizleistung entsprechend dem vorgegebenen Behandlungsprogramm.
Dadurch lassen sich die erforderlichen thermischen Prozessschritte kontrolliert durchführen.
Glühprotokolle und Dokumentation
Je nach Projektanforderung können folgende Informationen dokumentiert werden:
-
Werkstoff und Bauteilidentifikation
-
Wärmebehandlungsanweisung und Verfahrensparameter
-
Position der Heiz- und Temperaturmessstellen
-
Aufheiz- und Abkühlgeschwindigkeiten
-
Glühtemperatur und Haltezeit
-
Temperatur-Zeit-Diagramme
-
Prüf- und Freigabevermerke
Eine nachvollziehbare Dokumentation unterstützt die Qualitätssicherung und die technische Abnahme.
Normen und technische Regelwerke
Die mobile Wärmebehandlung erfolgt auf Grundlage werkstoffspezifischer Vorgaben, technischer Regelwerke und gegebenenfalls qualifizierter Wärmebehandlungsanweisungen.
Je nach Einsatzgebiet können unter anderem folgende Regelwerke relevant sein:
EN 13445 – Unbefeuerte Druckbehälter
Enthält Anforderungen an Konstruktion und Herstellung von Druckbehältern sowie an gegebenenfalls erforderliche Wärmebehandlungen.
EN 1011 – Empfehlungen zum Schweißen metallischer Werkstoffe
Bietet technische Empfehlungen für die schweißtechnische Verarbeitung unterschiedlicher Werkstoffe.
EN 13480 – Metallische industrielle Rohrleitungen
Regelt Anforderungen an industrielle Rohrleitungssysteme einschließlich relevanter Herstellungs- und Prüfprozesse.
ASME Boiler and Pressure Vessel Code
Enthält Anforderungen für zahlreiche Druckbehälter- und Kesselanwendungen, einschließlich werkstoff- und konstruktionsabhängiger Wärmebehandlungsvorgaben.
Die Anwendbarkeit hängt vom jeweiligen Projekt, dem Bauteil und den vertraglich festgelegten Regelwerken ab.
FAQ – Häufig gestellte Fragen zum Glühen vor Ort