


WERKSTOFFDATENBANK · WÄRMEBEHANDLUNG
PWHT – Wärmebehandlung, Spannungsarmglühen und Werkstofftechnik
Fachwissen rund um die Wärmebehandlung von Stahl und Schweißverbindungen
Die industrielle Wärmebehandlung ist ein wesentlicher Bestandteil moderner Fertigungs-, Schweiß- und Instandhaltungsprozesse. Sie trägt entscheidend dazu bei, die mechanischen Eigenschaften metallischer Werkstoffe gezielt einzustellen, Eigenspannungen zu reduzieren und die Betriebssicherheit anspruchsvoller Bauteile zu unterstützen.
Dieses Fachportal bietet umfassende Informationen über die Wärmebehandlung nach dem Schweißen (Post Weld Heat Treatment – PWHT), das Spannungsarmglühen, das Vorwärmen und weitere thermische Behandlungsverfahren.
Im Mittelpunkt stehen technische Grundlagen, praxisorientierte Informationen und eine umfangreiche Werkstoffdatenbank mit Werkstoffbezeichnungen, Werkstoffnummern, typischen Glühtemperaturen und Anwendungsbereichen.
Ob Schweißfachingenieur, Anlagenplaner, Konstrukteur, Qualitätsverantwortlicher oder technischer Einkäufer – hier finden Fachleute fundierte Informationen zur Auswahl und Bewertung geeigneter Wärmebehandlungsverfahren.
PWHT – Was bedeutet Post Weld Heat Treatment?
PWHT steht für Post Weld Heat Treatment und bezeichnet die gezielte Wärmebehandlung metallischer Bauteile nach dem Schweißen.
Während des Schweißprozesses entstehen durch die örtlich begrenzte Wärmeeinbringung erhebliche Temperaturunterschiede innerhalb des Werkstoffs. Diese führen zu ungleichmäßiger Ausdehnung und Schrumpfung, wodurch Eigenspannungen, Gefügeveränderungen und lokale Härteunterschiede entstehen können.
Eine fachgerecht ausgeführte PWHT-Behandlung kann diese Auswirkungen gezielt beeinflussen und dazu beitragen, die für den späteren Betrieb erforderlichen Werkstoffeigenschaften sicherzustellen.
Ziele der PWHT-Wärmebehandlung
-
Abbau und Reduzierung schweißbedingter Eigenspannungen
-
Anpassung des Gefüges in Schweißnaht und Wärmeeinflusszone
-
Reduzierung unerwünschter Härtespitzen
-
Verbesserung der Maß- und Formstabilität
-
Unterstützung der Zähigkeit und langfristigen Bauteilzuverlässigkeit
-
Erfüllung werkstoff- und bauteilspezifischer Regelwerksanforderungen
Die tatsächliche Wirkung hängt vom jeweiligen Werkstoff, dem Ausgangsgefüge und den angewendeten Behandlungsparametern ab.
Wärmebehandlungsverfahren im Überblick
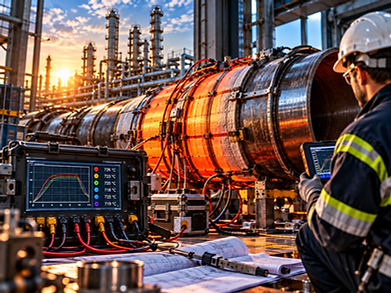
Vorwärmen (Preheating)
Beim Vorwärmen wird der Werkstoff vor Beginn des Schweißens auf eine definierte Temperatur gebracht. Dadurch lässt sich die Abkühlgeschwindigkeit der Schweißverbindung beeinflussen und insbesondere bei rissempfindlichen Stählen das Risiko wasserstoffinduzierter Kaltrisse reduzieren.
Die erforderliche Vorwärmtemperatur richtet sich unter anderem nach Werkstoffzusammensetzung, Wanddicke, Wasserstoffeintrag und Schweißbedingungen.

Spannungsarmglühen
(Stress Relief Heat Treatment)
Das Spannungsarmglühen dient der gezielten Reduzierung innerer Spannungen, die beispielsweise durch Schweißen, Umformen, mechanische Bearbeitung oder ungleichmäßige Abkühlung entstehen.
Hierzu wird das Bauteil kontrolliert auf eine werkstoffabhängige Temperatur erwärmt, über einen definierten Zeitraum gehalten und anschließend geregelt abgekühlt.

Anlassen (Tempering)
Das Anlassen wird insbesondere bei gehärteten und martensitischen Stählen eingesetzt. Durch eine gezielte Erwärmung unterhalb der maßgeblichen Umwandlungstemperatur werden Härte, Festigkeit und Zähigkeit beeinflusst.
Bei hochwarmfesten Werkstoffen wie P91, P92 und X20 spielt eine geeignete Anlassbehandlung eine wichtige Rolle für die erforderliche Gefügestruktur.

Widerstandsglühen
Beim Widerstandsglühen erfolgt die Wärmeeinbringung über elektrische Widerstandsheizelemente.
Das Verfahren ermöglicht eine kontrollierte lokale Wärmebehandlung beispielsweise an Rohrleitungen, Schweißnähten und Behälterkomponenten.

Induktionsglühen
Die induktive Wärmebehandlung nutzt elektromagnetische Induktion zur Erwärmung elektrisch leitfähiger Werkstoffe.
Sie eignet sich insbesondere für Anwendungen, bei denen eine gezielte und gut regelbare Wärmeeinbringung erforderlich ist.

Ofenwärmebehandlung
Bei der Ofenwärmebehandlung werden vollständige Bauteile oder Baugruppen in einem geeigneten Wärmebehandlungsofen erwärmt.
Sie ermöglicht eine kontrollierte Behandlung größerer Bauteilbereiche und wird unter anderem im Apparate-, Stahl- und Behälterbau eingesetzt.
Der Ablauf einer PWHT-Wärmebehandlung
Die Qualität einer Wärmebehandlung wird nicht allein durch die maximale Temperatur bestimmt.
Entscheidend ist der gesamte thermische Prozess.
1
Werkstoffanalyse und Verfahrensplanung
Vor Beginn der Behandlung werden Werkstoff, Lieferzustand, Bauteildicke, Schweißverfahren und anzuwendende technische Regelwerke berücksichtigt. Daraus ergeben sich die zulässigen Temperaturbereiche und weiteren Prozessparameter.
2
Kontrolliertes Aufheizen
Das Bauteil wird entsprechend einer festgelegten Aufheizgeschwindigkeit erwärmt. Ziel ist eine geeignete Temperaturverteilung unter Berücksichtigung der Bauteilgeometrie.
3
Erreichen der Behandlungstemperatur
Die erforderliche Temperatur wird anhand der werkstoff- und projektspezifischen Vorgaben eingestellt. Je nach Material können sich die Behandlungstemperaturen deutlich unterscheiden.
4
Definierte Haltezeit
Während der Haltephase wird die erforderliche Temperatur innerhalb des zulässigen Bereichs gehalten. Die Haltezeit hängt insbesondere von Werkstoff, Wanddicke und Verfahrensvorgabe ab.
5
Geregeltes Abkühlen
Nach Abschluss der Haltephase wird das Bauteil mit der vorgeschriebenen Geschwindigkeit abgekühlt. Dadurch werden unerwünschte Temperaturgradienten und Gefügeveränderungen begrenzt.
6
Temperaturdokumentation und Qualitätssicherung
Die relevanten Temperaturverläufe werden überwacht und entsprechend den Anforderungen dokumentiert. Sie bilden eine wichtige Grundlage für die Nachvollziehbarkeit des Behandlungsprozesses.
Anzeige
Ihr Spezialist für Post Weld Heat Treatment

Sie benötigen eine zuverlässige PWHT-Wärmebehandlung für Schweißnähte, Rohrleitungen, Behälter oder Industrieanlagen?
Das Team der Wärme- und Glühtechnik GRUBE GmbH unterstützt Sie von der technischen Planung bis zur Durchführung der Wärmebehandlung vor Ort.
Ob Post Weld Heat Treatment, Spannungsarmglühen, Vorwärmen, Widerstandsglühen oder Induktivglühen – wir entwickeln eine auf Ihr Projekt abgestimmte Lösung.
PWHT-Projekt anfragen
Sprechen Sie mit unseren Spezialisten über die Anforderungen Ihres Projekts.
Wärme- und Glühtechnik GRUBE GmbH
Alte Ziegelei 1
48734 Reken
24-Stunden-Service – national und international


FAQ - PWHT - Häufig gestellte Fragen