


MOBIELE WARMTEBEHANDELING · WERELDWIJD
Gloeien op locatie – Mobiele warmtebehandeling
voor industrie en installatietechniek
Nauwkeurige warmtebehandeling direct in uw industriële installatie.
Mobiele gloeitechnologie voor pijpleidingen, lasnaden, drukvaten en staalconstructies. Begrijp de processen, vergelijk materialen en vind gespecialiseerde bedrijven.
Lichtgevend op locatie
Professionele gloeitechnologie direct op pijpleidingen,
lasnaden en staalconstructies
Gloeien op locatie is een belangrijk onderdeel van industriële warmtebehandeling, waardoor gecontroleerde thermische behandeling van metalen componenten direct op de gebruiksplaats mogelijk is. Mobiele gloeitechnologie biedt aanzienlijke voordelen, met name voor grote leidingsystemen, permanent geïnstalleerde drukvaten, componenten voor energiecentrales en complexe staalconstructies.
In plaats van het moeizaam demonteren van onderdelen en het transporteren ervan naar een stationaire warmtebehandelingsoven, vindt de benodigde warmtebehandeling direct plaats op de bouwplaats, in een industriële installatie of tijdens geplande onderhoudswerkzaamheden.
De gebruikte methoden omvatten elektrische weerstandsverwarmingssystemen, inductieverwarmingsprocessen en geschikte gasgestookte verwarmingstechnologieën. Moderne meet- en regeltechnologie maakt nauwkeurige temperatuurregeling en documentatie van het gehele warmtebehandelingsproces mogelijk.
Het PWHT-specialistenportaal biedt uitgebreide informatie over mobiel gloeien, geschikte processen, typische gloeitemperaturen, materialen, technische voorschriften en gespecialiseerde dienstverleners.
Wat betekent "glow" op de website?
De term "gloeien op locatie" verwijst naar het uitvoeren van een gecontroleerde warmtebehandeling direct op de locatie van een component of industriële installatie.
Mobiele warmtebehandeling wordt met name gebruikt wanneer componenten vanwege hun omvang, gewicht of vaste integratie in een systeem niet economisch of technisch haalbaar zijn in een stationaire oven.
Afhankelijk van het materiaal en de technische opdracht kan de behandeling verschillende doelen nastreven.
Dit omvat bijvoorbeeld het verminderen van restspanningen die ontstaan door lassen, het aanpassen van de microstructuur, het temperen van bepaalde materialen of gecontroleerde verwarming als onderdeel van een industrieel productie- en reparatieproces.
Welke onderdelen kunnen ter plaatse worden gegloeid?
-
Industriële leidingen en lasverbindingen
-
Hogedrukstoomleidingen en ketelonderdelen
-
Drukvaten en -apparatuur
-
Pijpbochten, T-stukken en pijpverbindingen
-
Flenzen en dikwandige stalen componenten
-
Grote staalconstructies en gelaste assemblages
-
Onderdelen van energiecentrales en raffinaderijen
-
Onderdelen van chemische en procesinstallaties
Niet elke componentgeometrie is even geschikt voor lokale warmtebehandeling. De technische haalbaarheid moet worden beoordeeld op basis van het materiaal, het ontwerp en de toepasselijke eisen.
Wat zijn de voordelen van een verlichte mobiele telefoon?

Geen ingewikkeld transport.
Grote en permanent geïnstalleerde componenten kunnen direct op de gebruiksplaats worden behandeld. Demontage en transport kunnen vaak worden vermeden.
Verminderd
Uitvaltijd
Warmtebehandeling kan worden geïntegreerd in bestaande assemblage-, reparatie- en revisieprocessen.
Gecontroleerd temperatuurbeheer
Geschikte verwarmings- en regeltechnologie maakt gedefinieerde verwarmings-, vasthoud- en koelfasen mogelijk.
Traceerbare
documentatie
Temperatuurprofielen kunnen worden geregistreerd en geëvalueerd voor technische kwaliteitsborging.
Flexibele
Sollicitatie
Mobiele verwarmingssystemen kunnen worden aangepast aan verschillende pijpdiameters, wanddiktes en componentgeometrieën.
Industriële
toepassingen
Geschikt voor tal van taken bij de bouw van energiecentrales, pijpleidingen, tanks en tijdens stilstand van installaties.
Welke processen worden gebruikt voor gloeien op locatie?
Voorverwarmen
Gecontroleerde verwarming van stalen componenten vóór het lassen om koudscheuren te verminderen en de afkoelingsomstandigheden te optimaliseren.
Spanningsverlagend gloeien
Gerichte warmtebehandeling om interne spanningen in gelaste, gevormde en bewerkte onderdelen te verminderen.
Beginnen
Gecontroleerde verhitting van gehard staal voor gerichte aanpassing van hardheid, sterkte en taaiheid.
Effusie-gloeien
Thermische behandeling om waterstofdiffusie te bevorderen en waterstofgerelateerde schade te verminderen.
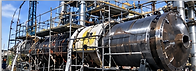
Diffusie-gloeien
Behandeling bij hoge temperatuur om verschillen in chemische concentratie en segregatie in de materiaalstructuur te verminderen.
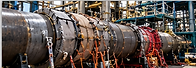
Normaliseren
Verwarmen en vervolgens afkoelen in de lucht om een zo uniform en fijnkorrelig mogelijke staalstructuur te produceren.
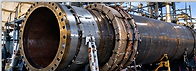
Oplossingsgloeien
Warmtebehandeling om geschikte neerslagen op te lossen en een bepaalde materiaaltoestand te bereiken.
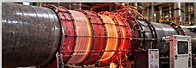
Weerstand gloeien
Gecontroleerde verwarming met behulp van elektrische weerstandsverwarmingselementen voor lassen, pijpleidingen en containers.
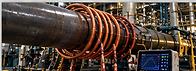
Inductiegloeien
Contactarme verwarming van metalen componenten door middel van elektromagnetische inductie voor nauwkeurige warmtebehandelingsprocessen.
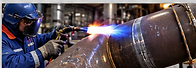
Gasgloed
Warmtebehandeling met behulp van gasgestookte brandersystemen voor gerichte verwarming van geschikte componenten en lasgebieden.
Spanningsverlagend gloeien op locatie –
Verminder restspanningen op een gerichte manier.

Spanningsverlagend gloeien is een van de belangrijkste toepassingen van mobiele warmtebehandeling.
Tijdens het lassen, vormen of bewerken van metalen onderdelen kunnen aanzienlijke restspanningen ontstaan. Deze spanningen kunnen de maatvastheid beïnvloeden en onder bepaalde bedrijfsomstandigheden de belasting op een onderdeel verhogen.
Bij spanningsverlagend gloeien wordt het materiaal op gecontroleerde wijze verwarmd tot een bepaalde temperatuur, gedurende een bepaalde tijd op die temperatuur gehouden en vervolgens met een geschikte snelheid afgekoeld.
Tijdens de vasthoudfase kunnen interne spanningen worden verminderd door temperatuurafhankelijke plastische vervorming en ontspanningsprocessen.
Wanneer is spanningsverlagend gloeien op locatie nuttig?
Het proces wordt bijvoorbeeld gebruikt bij dikwandige gelaste constructies, drukvaten, leidingsystemen en grote stalen onderdelen.
De noodzaak voor een dergelijke warmtebehandeling vloeit voort uit de betreffende materiaalspecificaties, de eisen aan de componenten en de toepasselijke regelgeving.
De juiste keuze van de behandelingstemperatuur is van bijzonder belang. Te hoge temperaturen of ongeschikte verblijftijden kunnen de mechanische eigenschappen van bepaalde materialen negatief beïnvloeden.
PWHT op locatie – warmtebehandeling na het lassen
PWHT staat voor Post Weld Heat Treatment (warmtebehandeling na het lassen) en beschrijft de gerichte warmtebehandeling van een metalen onderdeel na voltooiing van het laswerk.
Afhankelijk van het materiaal kan een warmtebehandeling na het lassen (PWHT) verschillende functies vervullen. Deze omvatten het verminderen van restspanningen, het aanpassen van de hardheid, het temperen van martensitische microstructuurcomponenten en het aanpassen van de gewenste materiaaleigenschappen.
Bij industriële pijpleidingen en permanent geïnstalleerde systemen wordt warmtebehandeling vaak lokaal uitgevoerd in het gebied van de lasnaad.
Typische procedure van een mobiele PWHT-behandeling
1
2
3
4
5
6
Technische voorbereiding
Onderzoek van materiaal, wanddikte, lasverbinding, instructies voor warmtebehandeling en toepasselijke regelgeving.
Installatie van de verwarmingssystemen
Plaatsing van verwarmingselementen, thermokoppels en thermische isolatie volgens het behandelingsconcept.
Gecontroleerde verwarming
Gecontroleerde verwarming van het onderdeel met inachtneming van de voorgeschreven verwarmingssnelheid.
Het handhaven van de gloeitemperatuur
Naleving van de vereiste temperatuur en verblijftijd binnen de gespecificeerde toleranties.
Gecontroleerde koeling
Gecontroleerde koeling volgens materiaal- en componentspecifieke eisen.
Documentatie en testen
Evaluatie van het temperatuurprofiel en opstellen van de benodigde documentatie voor de warmtebehandeling.
Materialen en gloeitemperaturen bij mobiel gloeien
Het kiezen van de gloeitemperatuur is een van de cruciale stappen bij het plannen van een industriële warmtebehandeling.
Elk materiaal heeft specifieke metallurgische eigenschappen waarmee rekening moet worden gehouden bij het bepalen van de temperatuur, de verblijftijd en de verwarmings- en afkoelsnelheid.
Hittebestendig chroom-molybdeenstaal
Materialen zoals 13CrMo4-5, 10CrMo9-10 en 16Mo3 worden vaak gebruikt in ketelsystemen, stoomleidingen en drukvaten. Afhankelijk van de toepassing kan na het lassen een warmtebehandeling nodig zijn.
Hittebestendige martensitische staalsoorten
P91, P92 en X20 worden met name gebruikt in thermisch belaste componenten van energiecentrales. Een correcte temperbehandeling is van bijzonder belang, aangezien de microstructuur een belangrijke bijdrage levert aan de sterkte bij hoge temperaturen.
Drukvaten en fijnkorrelig staal
Materialen zoals P355GH, P355NH, P420NH en P460NH worden gebruikt in veeleisende drukvatconstructies. De warmtebehandeling moet worden afgestemd op de toestand van het materiaal zoals het wordt geleverd en op de vereiste sterkte- en taaiheidseigenschappen.
Materiaalgegevens voor de portaallink
materiaal
13CrMo4-5
10CrMo9-10
16Mo3
P91
P92
X20CrMoV12-1
P355GH
P355NH
Materiaalnr.
1.7335
1.7380
1.5415
1.4903
1.4901
1.4922
1.0473
1.0565
Materiaalgroep
Hittebestendig Cr-Mo-staal
Hittebestendig Cr-Mo-staal
Molybdeen gelegeerd staal
Martensitisch 9% Cr-staal
Hittebestendig martensitisch staal
Martensitisch 12% Cr-staal
Drukvatstaal
fijnkorrelig drukvatstaal
De specifieke gloeitemperaturen moeten worden vermeld op de betreffende materiaalpagina's, samen met de relevante normen, toepassingsvoorwaarden en technische beperkingen.
Belangrijk: Gloeitemperaturen zijn geen universeel toepasbare instellingen. De daadwerkelijke toepassing is afhankelijk van een goedgekeurde warmtebehandelingsinstructie en de specifieke technische vereisten.
Constructie van apparatuur en containers
Gecontroleerde warmtebehandeling van grote gelaste constructies, drukvaten en dikwandige componenten.
Pijpleidingaanleg
Mobiele gloeitechnologie voor pijplassen, pijpbochten, fittingen en veeleisende leidingsystemen.
Onderhoud en fabriekssluitingen
Onderhoud en fabriekssluitingen
Integratie van mobiele warmtebehandelingen in reparatie-, revisie- en stilstandswerkzaamheden.
Staal- en werktuigbouwkunde
Spanningsverlagend gloeien van grote gelaste constructies om restspanningen te verminderen en de dimensionale stabiliteit te verbeteren.
Temperatuurmeting, gloeiprotocollen en kwaliteitsborging
Professionele mobiele warmtebehandeling vereist nauwkeurige controle van het gehele temperatuurprofiel.
Naast de feitelijke gloeitemperatuur zijn ook de opwarmsnelheid, de verblijftijd, de temperatuurverdeling en de afkoelsnelheid van bijzonder belang.
Temperatuurmeting met thermokoppels
Thermokoppels worden bevestigd aan geschikte meetpunten op het onderdeel en aangesloten op het temperatuurregelsysteem.
Het aantal en de positie van de meetpunten zijn afhankelijk van de geometrie van het onderdeel, het warmtebehandelingsproces en de geldende technische eisen.
Digitale temperatuurregeling
Moderne regelapparatuur bewaakt het temperatuurprofiel en regelt het verwarmingsvermogen volgens het gespecificeerde behandelingsprogramma.
Hierdoor kunnen de noodzakelijke thermische processtappen op een gecontroleerde manier worden uitgevoerd.
Uitstekende protocollen en documentatie
Afhankelijk van de projectvereisten kan de volgende informatie worden vastgelegd:
-
Identificatie van materiaal en componenten
-
Instructies voor warmtebehandeling en procesparameters
-
Positie van de verwarmings- en temperatuurmeetpunten
-
Verwarmings- en koelsnelheden
-
Gloeitemperatuur en houdtijd
-
Temperatuur-tijddiagrammen
-
Inspectie- en vrijgave-instructies
Duidelijke documentatie ondersteunt kwaliteitsborging en technische acceptatie.
Normen en technische voorschriften
Mobiele warmtebehandeling wordt uitgevoerd op basis van materiaalspecifieke specificaties, technische voorschriften en, waar van toepassing, gekwalificeerde warmtebehandelingsinstructies.
Afhankelijk van het toepassingsgebied kunnen onder meer de volgende voorschriften van toepassing zijn:
EN 13445 – Onverwarmde drukvaten
Bevat eisen voor het ontwerp en de fabricage van drukvaten, alsook voor alle noodzakelijke warmtebehandelingen.
EN 13480 – Metalen industriële leidingen
Regelt de eisen voor industriële leidingsystemen, inclusief de relevante productie- en testprocessen.
EN 1011 – Aanbevelingen voor het lassen van metalen materialen
Biedt technische aanbevelingen voor het lassen van verschillende materialen.
ASME-code voor ketels en drukvaten
Bevat eisen voor tal van toepassingen in drukvaten en ketels, inclusief materiaal- en ontwerpafhankelijke specificaties voor warmtebehandeling.
De toepasbaarheid hangt af van het specifieke project, het onderdeel en de contractueel overeengekomen regelgeving.
FAQ – Veelgestelde vragen over On-Site Glow